Процессы финишной обработки поверхностей очков: как создаются матовые, глянцевые и шлифованные эффекты
September 12, 2026
Половина воспринимаемого качества очков определяется дизайном — а другая половина — финишной обработкой поверхности. Возьмите одну и ту же модель оправы, нанесите матовое, глянцевое или брашированное покрытие, и вы получите три совершенно разных внешних вида, ценовые сегменты и рыночные позиции. Для брендов и менеджеров по закупкам понимание технологии изготовления этих покрытий является ключом к оценке возможностей поставщиков, расшифровке ценовых различий и контролю качества партий.
В этой статье разбираются производственные методы получения трех основных поверхностных эффектов — матового, глянцевого и брашированного, включая технологические параметры, применимые материалы, типичные дефекты и практический чек-лист проверки для покупателей.
1. Почему финишная обработка поверхности определяет качество и цену
Финишная обработка поверхности — это «последний этап» производства оправ, но именно он определяет итоговую текстуру и процент годных изделий. Основное различие между тремя эффектами заключается в способе отражения света:
Матовое покрытие: микрогрубая поверхность, рассеивающая свет — слабое отражение, сдержанный и изысканный вид;
Глянцевое покрытие: идеально гладкая поверхность с зеркальным отражением — насыщенный блеск и премиальный облик;
Брашированное покрытие: поверхность с параллельными направленными штрихами — свет отражается вдоль штрихов, создавая точную промышленную элегантность.
При использовании одного и того же металла разные виды обработки могут привести к разнице итоговой стоимости на 20–50 %. Причина проста: сложность процесса определяет процент годных изделий. Чем сложнее технология, тем выше требования к оборудованию, квалификации операторов и контролю условий производства, а значит, выше процент брака и себестоимость. Для брендов финишная обработка — это не только вопрос качества; это источник дифференциации и возможности управлять ценой.
2. Производственные методы получения каждого покрытия
2.1 Матовое покрытие: пескоструйная обработка, химическое травление, матовое лакокрасочное покрытие и матовое PVD-покрытие
Суть матового покрытия — равномерная микрогрубая металлическая поверхность, рассеивающая свет. Существует четыре основных метода:
Метод 1: Пескоструйная обработкаСжатый воздух с высокой скоростью направляет абразивные частицы (стеклянные шарики, белый корунд, карбид кремния) на поверхность оправы, формируя равномерный слой микровпадин и матовую текстуру. Это классическая технология матовой обработки металлических оправ — именно она дает привычные покрытия «матовый серый металл» и «матовый черный» на оправах из титана, нержавеющей стали и сплавов.
Ключевые параметры: зернистость абразива (определяет грубость текстуры и степень матовости), давление воздуха, расстояние до сопла и длительность обработки. Стабильность параметров — обязательное условие получения однородной матовой поверхности.
Метод 2: Химическое травлениеКислотные растворы мягко разрушают металлическую поверхность, создавая тонкую микрогрубость. Лучше всего подходит для нержавеющей стали и титана; дает более тонкое и равномерное матовое покрытие, чем пескоструйная обработка, без механических напряжений и деформаций.
Метод 3: Матовое лакокрасочное покрытиеНа металлические или пластиковые поверхности распыляют матовый лак или матовое УФ-покрытие с матующим порошком, после чего проводят отверждение. Простой и недорогой способ, широко применяемый для оправ среднего и низкого ценового сегмента и пластиковых деталей.
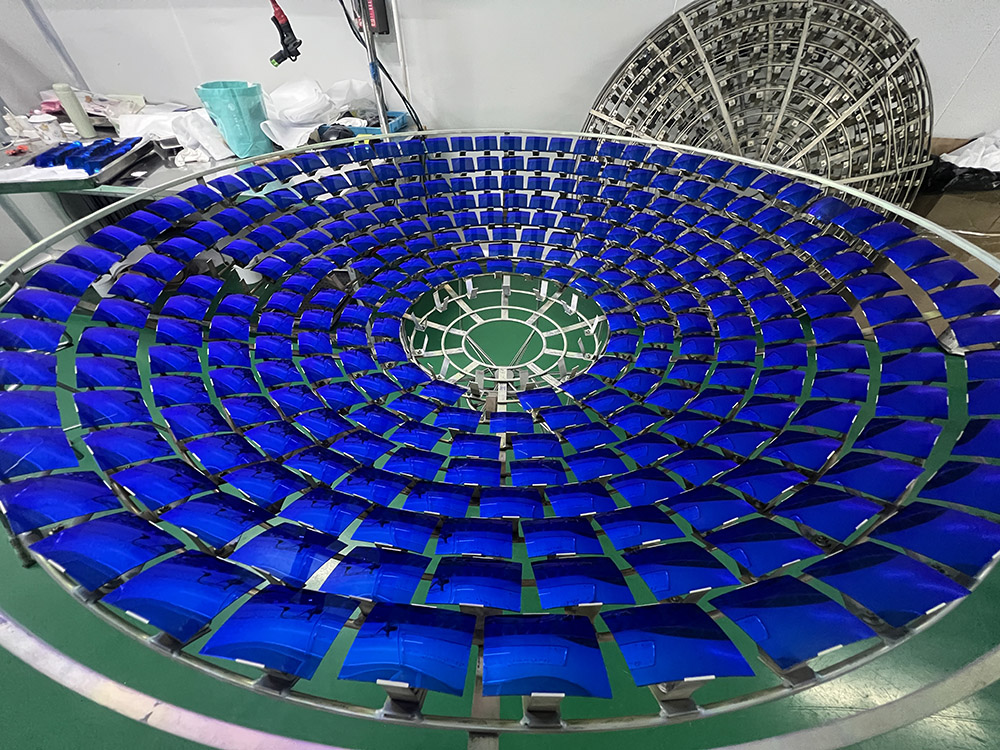
Метод 4: Матовое PVD-покрытиеПри вакуумном нанесении покрытия (PVD) регулируют структуру пленки и технологические параметры, чтобы напрямую получить матовую металлическую пленку: матовый серый металл, матовый черный, матовый серый. Пленка твердая и износостойкая, поэтому этот метод является основным для премиальных металлических оправ.
Технологические нюансы и типичные дефекты
Однородность — главное: любые колебания зернистости, давления или времени обработки приводят к «пятнистости» (неравномерным светлым и темным участкам);
Оправы, на которых нужны чередующиеся матовые и глянцевые зоны, требуют точной маскировки; некачественная маскировка вызывает растекание цвета;
Типичные дефекты: неравномерная пескоструйная обработка, чрезмерная обработка, стирающая покрытие, необработанные участки и избыточное химическое травление, вызывающее мраморность поверхности.
2.2 Глянцевое покрытие: механическая полировка, электрополировка и высокоглянцевое лакокрасочное покрытие
Суть глянцевого покрытия — идеально гладкая металлическая поверхность с зеркальным отражением. Существует три основных метода:
Метод 1: Механическая полировкаПолировальные круги (из сизаля, муслина) в сочетании с полировальными пастами обрабатывают металлическую поверхность поэтапно: грубая полировка убирает следы механической обработки, средняя полировка сглаживает их, а тонкая полировка формирует зеркальный блеск. Это наиболее традиционный и распространенный способ получения глянцевой поверхности. После полировки изделие покрывают гальваническим слоем (яркое золото, яркий серый металл, яркий черный), чтобы одновременно получить блеск и цвет.
Степень полировки напрямую влияет на стоимость: больше этапов — выше блеск и цена.
Метод 2: ЭлектрополировкаМеталлическая деталь выступает анодом в специальном электролите; анодное растворение удаляет материал, при этом в первую очередь растворяются микроскопические выступы, в результате получается гладкая блестящая поверхность без механических напряжений. Идеально подходит для нержавеющей стали и титана, обеспечивает отличную однородность без следов полировки; используется для премиальных металлических оправ и прецизионных деталей.
Метод 3: Высокоглянцевое лакокрасочное покрытиеРаспыляют высокоглянцевый лак, дают ему растечься и отверждают УФ-излучением или теплом, получая зеркальное покрытие как у рояля. Часто применяется для ацетатных и пластиковых оправ, позволяет добиться насыщенного блеска при контролируемых затратах.
Технологические нюансы и типичные дефекты
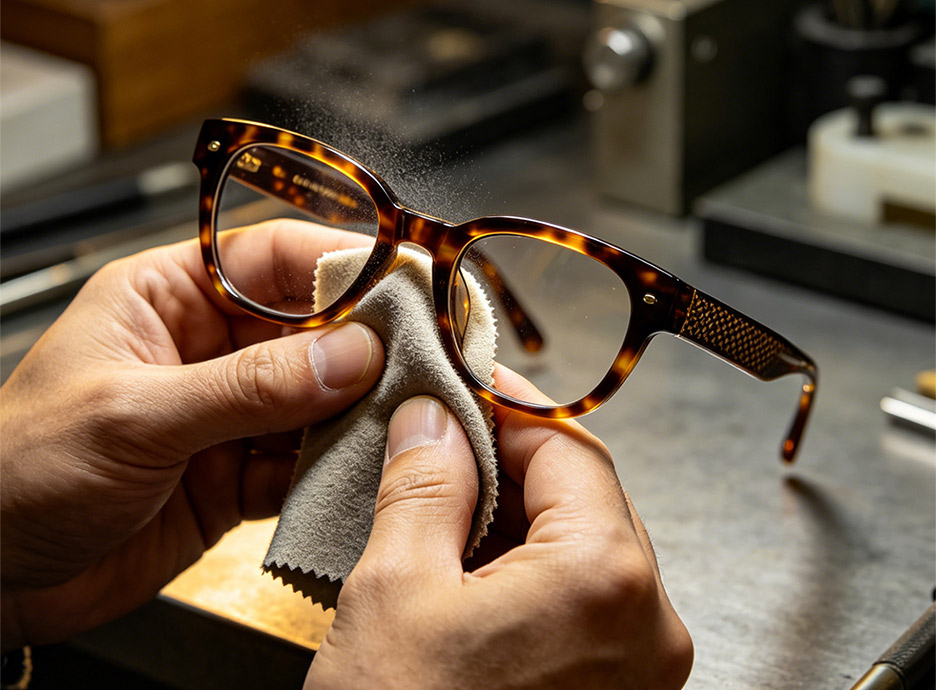
Механическая полировка требует опытных операторов: чрезмерная полировка опаливает края и углы, недостаточная — оставляет следы шлифовки;
Для высокоглянцевого покрытия нужен чистый цех: частицы пыли образуют «точечные проколы»;
Типичные дефекты: остаточные следы полировки, водяные волны, эффект апельсиновой корки (плохое растекание лака), точечные проколы и локальное помутнение.
2.3 Брашированное покрытие: обработка абразивной лентой, брашировочными кругами и ручное браширование
Суть брашированного покрытия (волосковой текстуры) — множество тонких равномерных параллельных штрихов, прошлифованных в одном направлении. Существует три основных метода:
Метод 1: Обработка абразивной лентойШлифовальная лента или абразивная бумага с постоянной скоростью обрабатывает металлическую поверхность в одном направлении, создавая параллельные тонкие штрихи. Зернистость ленты регулирует грубость текстуры: грубое браширование (60–120 зерен) имеет выраженный промышленный вид, тонкое браширование (240–400 зерен) выглядит более изысканно. Это самый распространенный способ браширования.
Метод 2: Брашировочный кругНейлоновый или аналогичный круг с абразивом выполняет направленную шлифовку; подходит для изогнутых поверхностей и локальной обработки, дает более мягкую текстуру штрихов.
Метод 3: Ручное брашированиеДля малых партий и сложных изгибов опытные мастера обрабатывают поверхность вручную; направление и усилие полностью зависят от навыка специалиста.
Постобработка после браширования
Браширование + анодирование: алюминиево-магниевые оправы обычно сначала брашируют, затем анодируют — это фиксирует текстуру штрихов и повышает коррозионную стойкость. Стандарт для спортивных и туристических очков;
Браширование + гальваническое покрытие: после браширования наносят покрытие матового серого металла или матового черного, получая эффект «матового браширования» — доминирующее сочетание в современном сегменте легкого роскоши.
Технологические нюансы и типичные дефекты
Направление штрихов должно быть абсолютно одинаковым (обычно вдоль длины заушника) — это первый критерий проверки;
Грубость и глубина штрихов должны быть равномерными; любая остановка инструмента оставляет видимый «стык»;
Типичные дефекты: перекрестные или разнонаправленные штрихи, неравномерная глубина, необработанные участки и нарушение адгезии покрытия (отслоение) после браширования.
3. Сравнение трех видов покрытий
| Параметр | Матовое | Глянцевое | Брашированное |
|---|---|---|---|
| Внешний вид и тактильные ощущения | Сдержанный, тихий роскошный вид | Блестящее, классическое | Точное, промышленное, минималистичное |
| Отражение света | Диффузное | Зеркальное | Направленное |
| Стойкость к отпечаткам пальцев | Отличная | Низкая — видны отпечатки | Хорошая |
| Видимость царапин | Скрывает царапины | Царапины хорошо заметны | Хорошо скрывает царапины |
| Стоимость обработки | Средняя | Средняя до высокой (в зависимости от степени полировки) | Средняя |
| Стабильность качества партии | Средняя — зависит от параметров | Хорошая | Сложнее добиться — требуется контроль направления |
| Основные материалы | Металл (титан, нержавеющая сталь, сплавы) | Металл, ацетат, пластик | Металл (особенно алюминий, нержавеющая сталь) |
| Типичное применение | Бизнес-линии, линии тихой роскоши | Классические, модные линии | Спорт, легкая роскошь, минималистичные линии |
4. Выбор подходящего покрытия по материалу и позиционированию бренда
По материалу
Титановые оправы: оптимально матовая пескоструйная обработка + полированные края — эффект легкой роскоши при малом весе;
Оправы из нержавеющей стали: браширование + полированные края или полностью высокоглянцевое покрытие, чтобы подчеркнуть красоту металла;
Ацетатные оправы: используются природные блеск материала — плиты с высоким блеском или матовой фрезеровкой, в сочетании с брашированными/полированными металлическими деталями для создания объемности;
Алюминиево-магниевые оправы: браширование + анодирование — первый выбор, особенно для спортивных и туристических очков.
По позиционированию бренда
Бизнес и тихая роскошь: матовая основа с акцентами на полированных краях;
Классика и мода: глянцевое покрытие как основной элемент — блеск является торговым преимуществом;
Спорт и минимализм: браширование как основной элемент, акцент на функциональности и долговечности.
Комбинации покрытийНастоящие премиальные оправы редко используют только один тип покрытия. Матовые поверхности с контрастными полированными краями, брашированные поверхности с локальным высоким блеском, глянцевый ацетат с матовой металлической фурнитурой — комбинированная финишная обработка является самым эффективным способом повысить класс продукта и выделиться среди недорогих конкурентов.
По объему заказа
Малые партии и образцы: ручное браширование и локальная полировка позволяют контролировать результат для проверки внешнего вида;
Массовое производство: пескоструйная обработка, механическая полировка и автоматизированное браширование обеспечивают лучшую однородность и экономичность.
5. Практический чек-лист проверки для покупателей
Какое бы покрытие вы ни выбрали, проверяйте эти пункты при инспекции партий:
Детали с матовым покрытием
Однородность: осматривайте при боковом свете на наличие светлых пятен и неравномерной окраски;
Целостность покрытия: чрезмерная пескоструйная обработка может стереть покрытие до основного цвета основы;
Тактильные свойства: матовая поверхность должна быть тонкой и гладкой, не грубой и не абразивной.
Детали с глянцевым покрытием
Однородность блеска: без видимых перепадов внутри партии;
Поверхностные дефекты: отсутствие следов полировки, водяных волн, эффекта апельсиновой корки и точечных проколов;
Качество покрытия: без вздутий, частиц и помутнения.
Детали с брашированным покрытием
Направление штрихов: полностью одинаковое — без перекрестных линий и стыков;
Грубость и глубина штрихов: равномерные;
Адгезия: проведите тест решетчатого надреза (скотч-тест) на брашированных и покрытых деталях, чтобы убедиться, что покрытие не отслаивается.
Общие испытания
Тест адгезии методом решетчатого надреза для проверки долговечности покрытия;
Испытание в солевом тумане для проверки коррозионной стойкости (особенно при морской доставке и для влажных рынков);
На этапе изготовления образцов всегда фиксируйте «Эталонный образец» (граничный образец) и проводите проверку продукции по стандартам AQL.
Заключение: финишная обработка поверхности — это видимая технология
Матовое, глянцевое и брашированное покрытие — ни одно из них не является изначально лучше других. Важно, чтобы покрытие соответствовало позиционированию вашего бренда, свойствам материала и структуре затрат. Для покупателей понимание производственных методов раскрывает реальное технологическое наполнение за разницей в ценах; владение чек-листом проверки позволяет удерживать качество партий в ожидаемых пределах.
Мы — профессиональная фабрика очков с более чем 18-летним опытом производства. Мы выполняем пескоструйную обработку, полировку, электрополировку, браширование и их комбинации, обеспечиваем стабильный контроль процента годных изделий от образцов до массового производства, а также консультируем по выбору покрытий и подтверждаем Эталонный образец для брендов. Приглашаем бренды к сотрудничеству, чтобы превратить «последний этап» изготовления каждой пары очков в отправную точку ценности бренда.